Основные принципы металлообработки: от куска руды до высокоточной детали
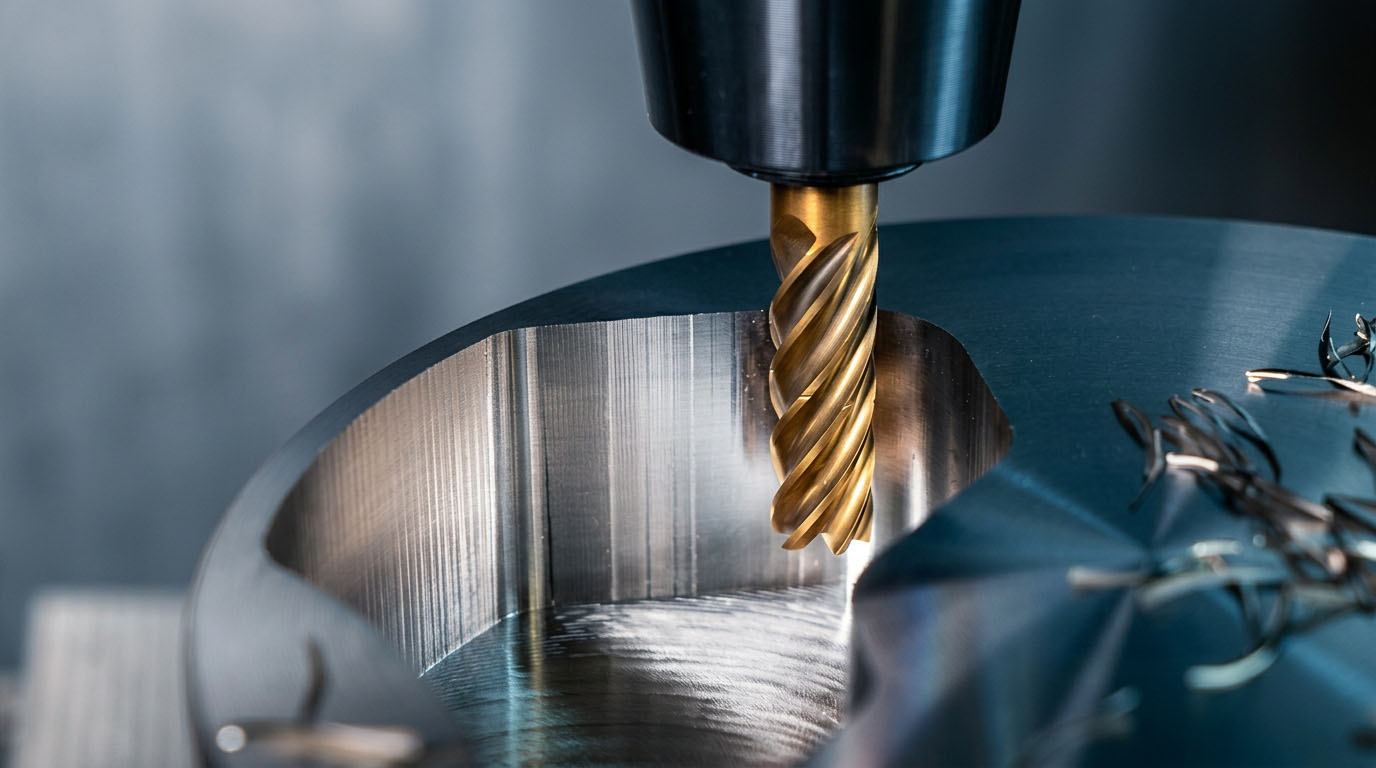
Металлообработка — это фундамент современной цивилизации. Без нее не существовало бы ни автомобилей, ни смартфонов, ни даже простых гвоздей. На первый взгляд может показаться, что это просто механическое воздействие на материал: отрезал, просверлил, приварил. Однако за каждым движением резца или искрой сварки скрываются сложные физические и химические процессы. Понимание этих принципов позволяет не только создавать надежные изделия, но и оптимизировать производство, что критически важно в современных экономических условиях. Знание нюансов выбора режимов обработки и инструмента помогает уменьшить затраты в металлообработке, сокращая время простоя оборудования и расход дорогостоящих материалов.
В этой статье мы разберем, как металл ведет себя под нагрузкой, какие существуют методы его изменения и почему некоторые способы обработки веками остаются неизменными, а другие революционно меняются на глазах.
Содержание
- 1. Физика металла: почему он поддается обработке
- 2. Классификация методов обработки
- 3. Обработка резанием: искусство снятия стружки
- 4. Обработка давлением: формирование без отходов
- 5. Соединение металлов: сварка и пайка
- 6. Инструментальный парк: чем мы режем металл
- 7. Режимы резания и экономика процесса
- 8. Роль смазочно-охлаждающих жидкостей (СОЖ)
- 9. Точность и качество поверхности
- 10. Будущее отрасли: аддитивные технологии
1. Физика металла: почему он поддается обработке
Чтобы понять, как обрабатывать металл, нужно сначала заглянуть внутрь него. Металлы — это кристаллические вещества. Это значит, что их атомы выстроены в строгом порядке, образуя так называемую кристаллическую решетку. Представьте себе аккуратную стопку апельсинов в супермаркете. Каждый апельсин — это атом, а вся пирамида — кристалл.
Главное свойство, которое делает металлообработку возможной, — это пластичность. В отличие от стекла или керамики, которые при сильном ударе просто раскалываются (хрупкое разрушение), металлы могут менять форму без разрушения. Это происходит благодаря движению дислокаций.
Дислокация — это дефект кристаллической решетки, своеобразный сдвиг одного ряда атомов относительно другого. Когда мы прикладываем усилие к металлу, эти дислокации начинают двигаться. Атомы перескакивают с места на место, и материал деформируется. Если мы убираем нагрузку, и атомы возвращаются на свои места, это упругая деформация (как пружина). Если нагрузка была слишком большой и атомы закрепились в новых позициях, происходит пластическая деформация. Именно на этом принципе основана ковка и штамповка.
Однако при резании мы действуем иначе. Мы не просто сдвигаем атомы, мы разрушаем связи между ними, отделяя часть материала в виде стружки. Здесь в игру вступает прочность металла на сдвиг и трение.
2. Классификация методов обработки
Все многообразие способов работы с металлом можно разделить на несколько больших групп. Эта классификация помогает инженерам выбирать оптимальный маршрут изготовления детали.
- Обработка резанием. Самый распространенный метод. Лишний материал удаляется в виде стружки с помощью режущего инструмента. Сюда относятся токарные, фрезерные, сверлильные работы.
- Обработка давлением (пластическая деформация). Изменение формы заготовки без удаления материала. Металл течет под давлением. Примеры: ковка, прокатка, волочение, штамповка.
- Литье. Расплавленный металл заливают в форму, где он застывает, принимая нужные очертания. Это способ получения заготовок сложной формы.
- Соединение. Объединение нескольких деталей в одну. Сварка, пайка, клепка, резьбовые соединения.
- Термическая обработка. Изменение свойств металла (твердости, вязкости) путем нагрева и охлаждения без изменения формы. Закалка, отпуск, отжиг.
- Электрофизическая и электрохимическая обработка. Использование электричества для удаления материала (электроэрозия) или нанесения покрытий (гальваника).
В этой статье мы сосредоточимся на механических методах, так как они составляют основу машиностроения.
3. Обработка резанием: искусство снятия стружки
Обработка резанием — это процесс, при котором режущий инструмент снимает с заготовки слой материала, превращая его в стружку. Казалось бы, просто, но физика этого процесса удивительна.
Как образуется стружка
Когда острый клин (лезвие резца) врезается в металл, перед ним возникает зона высокого давления. Металл перед лезвием сжимается, деформируется и, достигнув предела прочности на сдвиг, скалывается. Этот скол и есть стружка. Она скользит по передней поверхности резца.
Вид стружки многое говорит технологу о процессе:
- Сливная стружка. Длинная, непрерывная лента. Характерна для вязких металлов (низкоуглеродистая сталь, медь, алюминий) при высоких скоростях. Это хороший признак, поверхность получается гладкой, но такую стружку трудно удалять.
- Элементная стружка. Отдельные кусочки, слабо связанные друг с другом. Возникает при обработке хрупких материалов (чугун, бронза) или на низких скоростях. Поверхность детали может быть шероховатой.
- Скалывающая стружка. Промежуточный вариант.
Основные виды операций резания
1. Точение. Заготовка вращается, а резец движется поступательно. Это основная операция для получения тел вращения: валов, втулок, дисков. Токарный станок — король металлообработки.
2. Фрезерование. Вращается инструмент (фреза), а заготовка движется. Фреза имеет много зубьев, что позволяет снимать материал быстрее, чем одиночным резцом. Фрезерование используется для создания плоскостей, пазов, сложных контуров и зубчатых колес.
3. Сверление. Создание отверстий. Сверло вращается и подается вглубь материала. Самый массовый вид обработки, но часто дающий наименьшую точность из-за увода сверла.
4. Шлифование. Обработка абразивным инструментом (кругом). Здесь режут не одним лезвием, а тысячами мелких зерен. Это финишная операция для достижения высокой точности и чистоты поверхности.
5. Строгание и долбление. Возвратно-поступательное движение инструмента или заготовки. Сейчас используется реже, в основном для обработки крупных плоскостей или внутренних шпоночных пазов.
4. Обработка давлением: формирование без отходов
Если при резании мы теряем до 50% материала в стружку, то обработка давлением почти безотходна. Здесь мы используем пластичность металла.
Ковка
Один из древнейших методов. Металл нагревают до пластического состояния и бьют по нему молотом или давят прессом. При этом внутренняя структура металла уплотняется, волокна вытягиваются вдоль формы детали. Кованые детали (например, коленвалы двигателей) гораздо прочнее литых или точеных, так как в них нет внутренних пустот и раковин.
Штамповка
Более производительный метод, чем ковка. Металл деформируется в специальных формах — штампах.
- Объемная штамповка. Заготовка полностью заполняет полость штампа (как шоколад в форме).
- Листовая штамповка. Из листового металла вырезают и гнут детали (кузова автомобилей, корпуса бытовой техники).
Прокатка
Металл пропускают между вращающимися валками. Так получают листы, балки, рельсы, арматуру. Это основа металлургического производства.
Волочение
Протягивание металла через отверстие меньшего диаметра (фильеру). Так производят проволоку и тонкие трубы. Металл при этом удлиняется и упрочняется.
5. Соединение металлов: сварка и пайка
Создать деталь из одного куска металла не всегда возможно или экономически выгодно. Часто проще сделать несколько простых частей и соединить их.
Сварка
Сварка — это получение неразъемного соединения посредством установления межатомных связей между свариваемыми частями при их местном или общем нагреве. Самый распространенный вид — дуговая сварка. Между электродом и деталью зажигается электрическая дуга с температурой до 5000-6000 градусов. Металл плавится, образуя сварочную ванну. При остывании он кристаллизуется, намертво сплавляя детали.
Существуют и другие виды:
- Газовая сварка. Нагрев пламенем горелки (кислород + ацетилен).
- Контактная сварка. Детали сжимают и пропускают ток. Тепло выделяется за счет сопротивления металла (точечная сварка кузовов авто).
- Лазерная и электронно-лучевая сварка. Высокотехнологичные методы для точных и глубоких швов.
Пайка
При пайке основной металл не плавится. Плавится только присадочный материал (припой), который смачивает поверхности и заполняет зазор за счет капиллярных сил. Пайка позволяет соединять разнородные металлы (например, медь и сталь) и работает при более низких температурах, что меньше искажает геометрию детали.
6. Инструментальный парк: чем мы режем металл
Инструмент — это расходный материал, но от его качества зависит всё. Главный враг инструмента — тепло и трение. При резании температура в зоне контакта может достигать 800-1000 градусов. Обычная сталь при такой температуре теряет твердость и превращается в пластилин.
Поэтому режущие инструменты делают из специальных материалов:
| Материал инструмента | Особенности | Применение |
|---|---|---|
| Углеродистые стали | Дешевые, но боятся нагрева выше 200°C | Напильники, ручной инструмент, низкоскоростная обработка |
| Быстрорежущие стали (HSS) | Легированы вольфрамом, молибденом. Держат твердость до 600°C | Сверла, метчики, фрезы для универсальных работ |
| Твердые сплавы (ВК, ТК) | Карбид вольфрама в кобальтовой связке. Очень твердые, но хрупкие | Сменные пластины для токарных и фрезерных станков. Высокие скорости. |
| Керамика | Высокая термостойкость, химическая инертность | Чистовая обработка закаленных сталей на высоких скоростях |
| Сверхтвердые материалы (алмаз, кубический нитрид бора) | Самые твердые материалы | Обработка цветных металлов (алмаз) или закаленных сталей (нитрид бора) |
Современный тренд — использование сменных многогранных пластин. Когда одна грань затупилась, пластину не затачивают, а просто поворачивают другой гранью или выбрасывают. Это экономит время на переналадку станка.
7. Режимы резания и экономика процесса
Для технолога настройка станка — это поиск баланса. Нельзя просто включить станок на максимум. Есть три главных параметра, которые определяют процесс резания:
- Скорость резания (V). Как быстро поверхность заготовки проходит мимо лезвия инструмента (метры в минуту). Зависит от материала заготовки и инструмента.
- Подача (S). На сколько миллиметров инструмент продвигается за один оборот заготовки или за один ход.
- Глубина резания (t). Толщина слоя металла, который снимается за один проход.
Между этими параметрами есть связь. Формула скорости резания выглядит так:
V = (π * D * n) / 1000
Где:
- V — скорость резания (м/мин)
- D — диаметр заготовки или инструмента (мм)
- n — частота вращения (об/мин)
Почему это важно для экономики? Если увеличить скорость, мы быстрее сделаем деталь, но инструмент сгорит моментально. Если увеличить подачу, мы снимем больше металла за минуту, но поверхность будет грубой, а нагрузка на станок вырастет. Если взять большую глубину, мы снимем припуск за один проход, но станок может просто остановиться от перегрузки.
Задача технолога — найти "золотую середину", при которой стойкость инструмента будет достаточной, а производительность — максимальной. Часто дешевле сменить пластину чаще, но крутить шпиндель быстрее, чем работать медленно на одной пластине.
8. Роль смазочно-охлаждающих жидкостей (СОЖ)
В зоне резания выделяется колоссальное количество тепла. Если его не отводить, инструмент перегреется, а деталь может деформироваться от термического расширения. Здесь на сцену выходят СОЖ.
СОЖ выполняют три функции: 1. Охлаждение. Отводят тепло от зоны резания. 2. Смазка. Уменьшают трение между стружкой и инструментом, облегчая сход стружки. 3. Защита. Предотвращают коррозию детали и смывают стружку из рабочей зоны.
Виды СОЖ:
- Водные растворы. Лучше охлаждают, но хуже смазывают. Подходят для черновой обработки.
- Масла. Лучше смазывают, создают прочную пленку. Идеальны для чистовой обработки и работы с вязкими материалами.
- Минимальное смазывание (MQL). Современный экологичный метод. Туман из масла подается прямо на кромку инструмента в микродозах. Деталь остается почти сухой, расход жидкости минимален.
9. Точность и качество поверхности
В металлообработке понятие "сделано точно" имеет строгие цифры. Точность измеряется в микронах (1 микрон = 0.001 мм). Человеческий волос имеет толщину около 50-70 микрон. Хороший токарный станок может работать с точностью 5-10 микрон.
Качество поверхности характеризуется шероховатостью. Даже если деталь гладкая на ощупь, под микроскопом она выглядит как горный хребет с пиками и впадинами. Обозначается параметром Ra (среднее арифметическое отклонение профиля).
- Ra 12.5 — грубая обработка (черновое точение).
- Ra 3.2 — получистовая обработка.
- Ra 0.8 — чистовая обработка (видны следы инструмента).
- Ra 0.2 и меньше — шлифовка, полировка (зеркальная поверхность).
Чем выше требования к точности и чистоте, тем дороже стоит деталь. Каждый следующий класс точности требует exponentially больше времени и более дорогого оборудования.
10. Будущее отрасли: аддитивные технологии
Традиционная металлообработка — это субтрактивный процесс (мы убираем лишнее). Но в последние десятилетия набирает обороты аддитивный подход — 3D-печать металлом.
Принцип прост: лазер или электронный луч плавит металлический порошок, слой за слоем выращивая деталь. Преимущества:
- Возможность создания внутренних полостей и каналов, которые невозможно получить фрезеровкой.
- Минимум отходов (порошок можно использовать повторно).
- Быстрое прототипирование.
Однако 3D-печать пока не может заменить массовое производство простых деталей из-за низкой скорости и высокой стоимости оборудования. Скорее всего, будущее за гибридными станками, которые сначала напечатают заготовку сложной формы, а затем обработают её резанием до идеальной точности.
Заключение
Металлообработка — это симбиоз тяжелой физики и тонкого искусства. От выбора марки стали до настройки десятых долей миллиметра на станке с ЧПУ — каждый шаг влияет на конечный результат. Несмотря на развитие цифровых технологий и роботизацию, базовые принципы остаются неизменными: металл нужно либо резать, либо гнуть, либо плавить. Понимание этих основ позволяет инженерам создавать механизмы, которые двигают прогресс вперед, делая нашу жизнь комфортнее и безопаснее.
© ООО "Казань Редуктор"